在机械制造、金属加工行业中,退火、正火、淬火、回火被行业统称为热处理“四把火”。所有钢铁零部件从铸造毛坯到成 品装配,几乎都离不开这四项基础热处理工艺。四把火核心目的一致,都是通过加热、保温、冷却的温度调控方式,改变钢材内 部金相组织,优化金属力学性能、消除加工缺陷、适配使用工况,但四者的加热温度、冷却速度、冷却介质、组织结构、核心功 用、适用场景天差地别。
很多一线质检、工艺人员、加工师傅极易混淆四把火的工艺逻辑和使用场景。本文将从工艺原理、核心区别、具体功用、适用工 件四个维度,全方位拆解热处理四把火,清晰区分每一种工艺的价值。
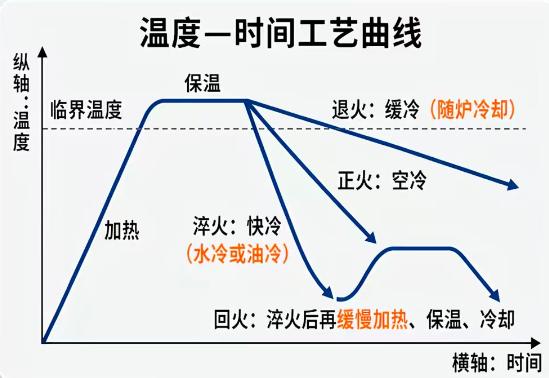
一、热处理四把火可分为两大类别
预备热处理:退火、正火
多用于铸件、锻件、轧材毛坯的前期处理,不追求高硬度,核心是优化材质状态,为后续切削加工、精加工、最终热处理做铺垫。
最终热处理:淬火、回火
多用于工件精加工后的定型处理,主打强化性能,是零部件获得高强度、高硬度、高韧性,满足服役工况的核心工艺,绝大多数承重、 耐磨、传动零件均采用淬火 + 回火组合工艺。
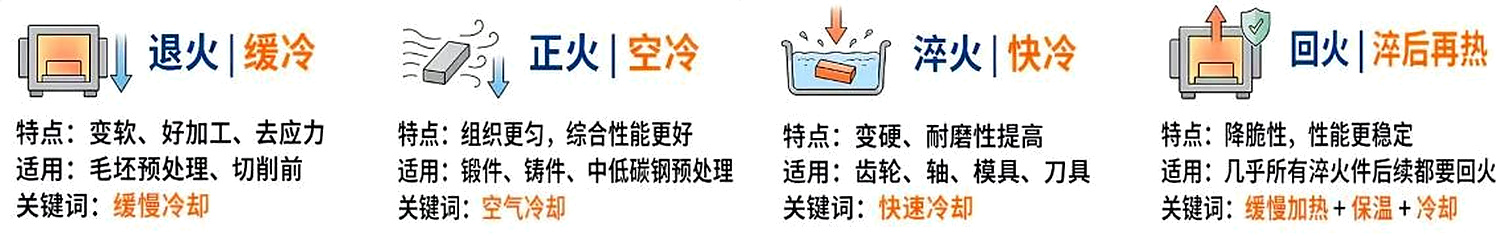
①退火:随炉慢冷,柔化去应力,主打 “稳、软”,用于毛坯预处理;
②正火:空冷速冷,均质提性能,主打 “匀、适加工”,低成本预处理;
③淬火:液冷急冷,硬化增耐磨,主打 “硬、强”,单独使用脆性大;
④回火:二次低温加热,调韧稳尺寸,主打 “韧、稳”,淬火后必做工序。
二、四把火详细工艺、区别与功用
退火—— 慢火柔化,消除内应力
工艺特点
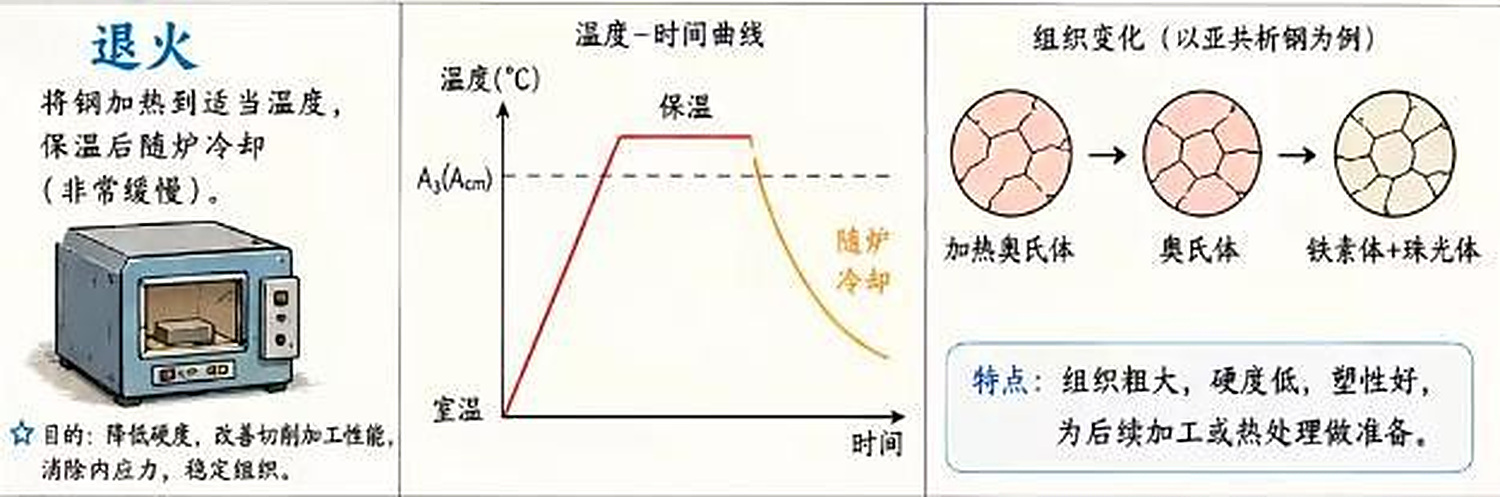
将钢材加热至临界温度以上或以下,充分保温使工件内外温度均匀、组织稳定随炉极缓慢冷却,是四把火中冷却速度最慢的工艺。
核心功用
1.彻底消除残余内应力:铸件、锻件焊接、冷热加工后,工件内部会残留巨大内应力,易导致后期变形、开裂。退火可完全释放应力,稳定工件尺寸,杜绝后续加工和使用中的形 变问题。
2.软化材质,改善切削性能:退火后钢材硬度大幅降低,塑性、韧性提升,彻底解决高硬度毛坯难车、难铣、刀具磨损严重的问题,大幅提升精加工效率。
3.细化晶粒,均匀组织:消除钢材内部粗大晶粒、成分偏析、疏松等铸造锻造缺陷,让金属内部组织结构均匀一致,为后续热处理打下良好基础。
适用场景:各类厚重铸锻毛坯、焊接构件、高硬度难加工钢材、需要长期尺寸稳定的精密工件毛坯预处理。
正火—— 空火匀质,性价比预处理
工艺特点
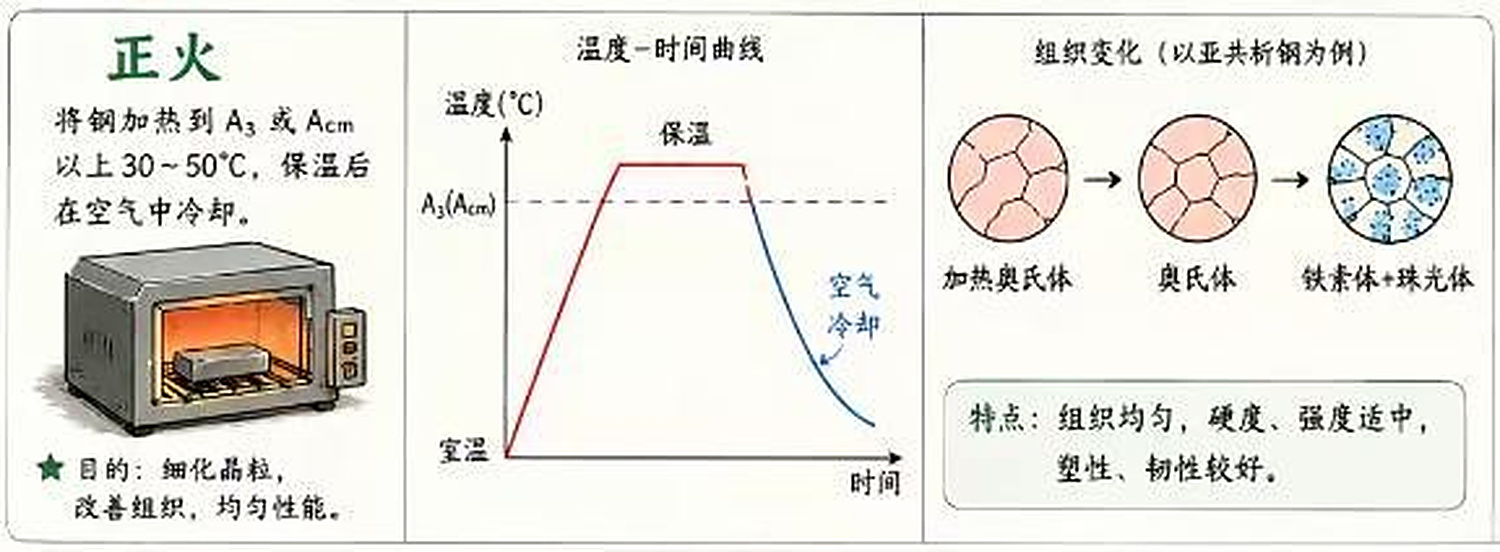
加热温度高于退火,保温完成后取出工件在空气中自然冷却,冷却速度远快于退火、慢于淬火,冷却均匀、效率更高、成本更低。
核心功用
1.细化晶粒、均质组织:正火冷却速度更快,可获得比退火更细密的金相组织,大幅提升钢材的强度和韧性,优化材质综合力学性能。
2.调整硬度,适配加工:正火后钢材硬度略高于退火,处于最佳切削硬度区间,既能轻松切削加工,又能避免材质过软导致的粘刀、加工毛刺多、表面光洁度差的问题。
3.消除网状缺陷:可消除钢材内部的网状渗碳体、带状组织等缺陷,避免工件后续热处理出现开裂、性能不均的问题。
适用场景
普通碳钢、低合金钢毛坯预处理;替代退火简化工艺、降低成本;结构简单、中小型机械零件的前期调质预备处理。
淬火—— 急火硬化,赋予高硬度,更出色性能
工艺特点
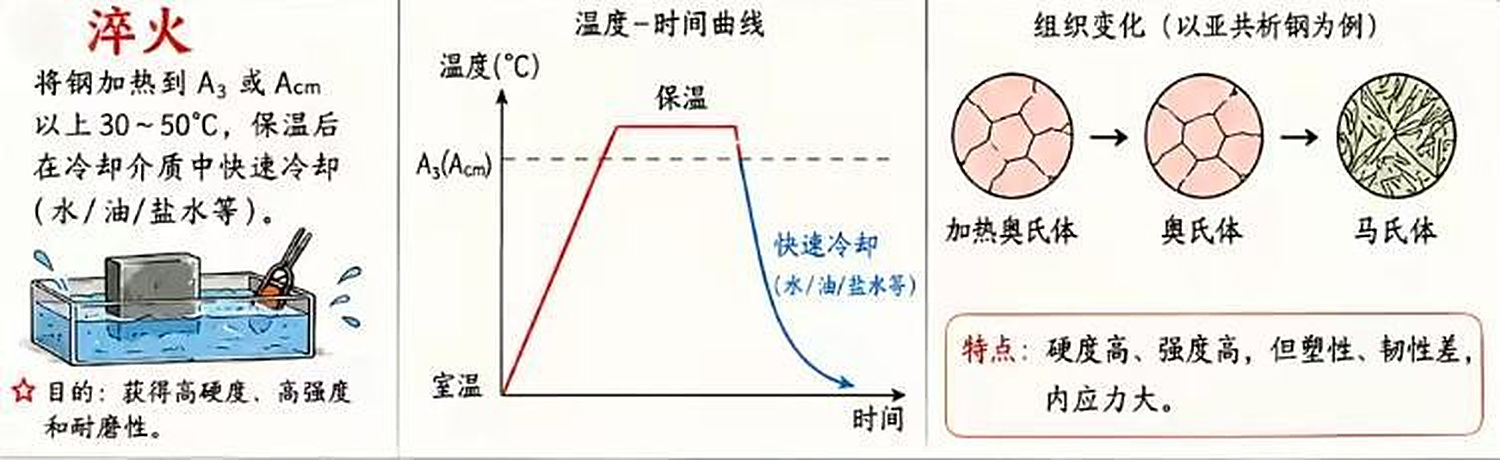
将钢材加热至奥氏体化温度,充分保温后,快速浸入水、油、淬火液中极速冷却,冷却速度为四把火之最,金属内部组织发生剧烈相变,形成高硬度马氏体组织。
核心功用
1.大幅提升硬度与耐磨性:淬火是钢材变硬、耐磨的核心工艺,可让碳钢、合金钢硬度达到峰值,满足齿轮、刀具、模具、轴承等耐磨零件的使用要求。
2.提升强度与抗变形能力:快速相变后的致密金相组织,极大提升钢材的抗压、抗形变能力,适配高负荷、高摩擦工况。 工艺短板 淬火后工件脆性极大、韧性极差,内部存在巨大淬火应力,直接使用极易崩裂、断裂,且尺寸稳定性差,绝对不能单独作为最终工艺使用,必须搭配回火工艺。
适用场景
所有需要高硬度、高耐磨、高强度的机械零件半成品硬化处理,是所有精密耐磨零件的核心强化工序。
回火—— 稳火增韧,定型提性能
工艺特点
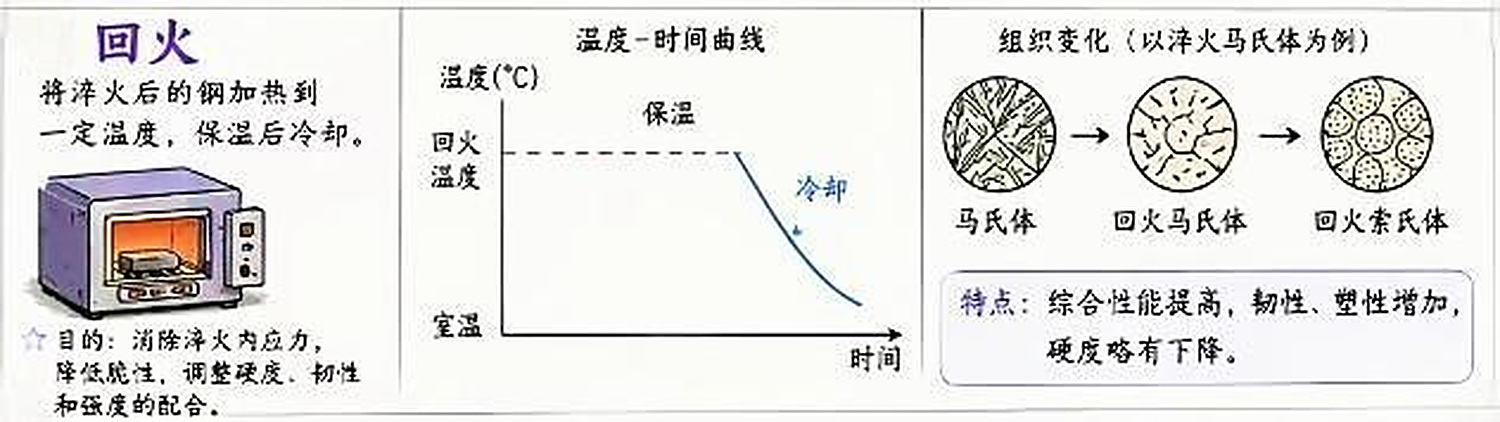
淬火后的工件专属配套工艺,将淬火硬化后的工件重新加热至临界温度以下,保温后空冷。根据温度分为低温回火、中温回火、高温回火,温度不同,性能调整效果不同。
核心功用
1.消除淬火致命缺陷:彻底释放淬火产生的残余应力,消除工件脆性,防止开裂变形,解决淬火件“硬而脆、易崩断” 的问题。
2.精准调控力学性能:通过不同回火温度,平衡钢材硬度、韧性、塑性、强度,适配不同工况需求.
适用场景
低温回火:保高硬度、高耐磨,适用于刀具、轴承、模具;
中温回火:高弹性、抗疲劳,适用于弹簧、弹性构件;
热处理“四把火”是一套循序渐进、互补配套的完整工艺体系,贯穿金属工件加工全流程: 熟练区分四把火的工艺特点和功用,是机械工艺、质量检测、生产管理的基础,也是把控零部件热处理质量、 杜绝开裂变形、提升产品使用寿命的核心关键。
作者:代开权